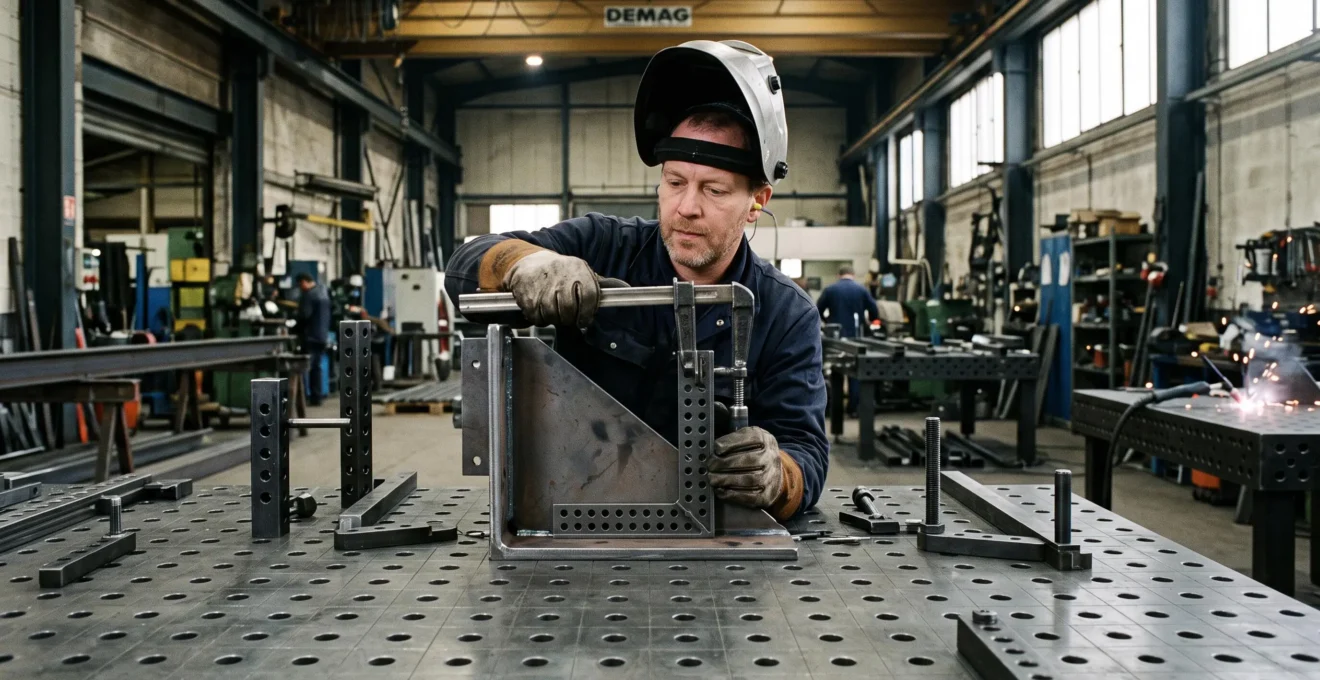
Une table de soudage qui se déforme, un bridage qui prend trop de temps, des pièces qui sortent hors tolérance : le problème vient rarement du poste à souder, mais bien du plan de travail. Pourtant, la plupart des fiches produits s’arrêtent au prix et aux dimensions, sans expliquer les spécifications qui comptent réellement.
Réponse directe : une table de soudage industrielle se choisit sur cinq caractéristiques déterminantes : le matériau du plateau (acier S355, épaisseur de 3 à 12 mm), le système de perçage D16 et le bridage associé, la capacité de charge (de 300 kg à 1,5 tonne), les dimensions du plateau, et l’arbitrage entre table fixe et mobile. Le bon choix dépend du volume et du type de soudage de votre atelier, pas du prix affiché.
Cet article détaille chaque critère avec des repères chiffrés concrets et le met en regard de deux profils d’usage : la chaudronnerie intensive d’un côté, l’atelier polyvalent de l’autre. L’objectif : vous permettre d’auto-diagnostiquer votre besoin et de comparer objectivement les gammes avant de valider un investissement.
- Table de soudage industrielle : définition et rôle dans l’atelier
- Pourquoi le matériau et l’épaisseur du plateau sont décisifs ?
- Système de trous D16 et bridage : le cœur du maintien des pièces
- Quelle capacité de charge et quelles dimensions pour votre usage ?
- Faut-il privilégier la mobilité ou la stabilité fixe ?
- Critères de choix récapitulés et gammes adaptées (industrielle ou atelier)
Table de soudage industrielle : définition et rôle dans l’atelier
Une table de soudage industrielle est un plan de travail rigide, généralement en acier à haute limite d’élasticité, conçu pour maintenir et positionner les pièces pendant les opérations de mécano-soudure et de chaudronnerie. Elle se distingue d’une simple table d’atelier par son plateau perforé, sa capacité à recevoir des accessoires de bridage et sa résistance aux contraintes thermiques et mécaniques du soudage.
La table constitue le premier outil de qualité de l’atelier, avant même le poste à souder. Un maintien défaillant laisse la pièce bouger sous l’effet des retraits liés au refroidissement du bain de fusion : le résultat se traduit par des désalignements, des reprises et des non-conformités. À l’inverse, un plateau rigide et correctement bridé stabilise l’ensemble pendant l’opération, ce qui réduit directement le taux de reprise et les chutes de productivité.
Le premier facteur de distinction entre table industrielle et table d’atelier n’est ni le prix ni la taille, mais le volume et le type de soudage pratiqué. Un atelier qui produit des sous-ensembles sur commande, avec des cycles de bridage répétés et des pièces lourdes, n’a pas les mêmes exigences qu’un atelier qui réalise des interventions unitaires variées. C’est cette grille de lecture qu’il faut garder en tête pour lire la suite.
Les fabricants spécialisés ont bien compris que les besoins varient fortement d’un atelier à l’autre. Le choix doit donc commencer par l’usage envisagé plutôt que par la marque ou le prix. À titre d’exemple, suivez ce lien pour découvrir une gamme qui distingue clairement les tables destinées aux environnements industriels de celles conçues pour les ateliers. Dimensions, capacité de charge, configuration et possibilités de fixation sont autant de critères à confronter aux travaux réellement prévus afin de retenir un équipement cohérent avec son utilisation.
Pourquoi le matériau et l’épaisseur du plateau sont décisifs ?
Le matériau du plateau conditionne deux choses : la rigidité sous charge et le comportement face à la chaleur. Les tables de qualité utilisent l’acier S355, une nuance à haute limite d’élasticité normalisée par la norme EN 10025. Selon ce guide technique de l’Association Française de Génie Civil référencé aux normes EN, la limite d’élasticité ReH de la nuance S355 atteint 355 MPa, contre 275 MPa pour le S275, au sein d’une gamme qui s’étend jusqu’au S460. Cette limite d’élasticité élevée signifie que le plateau encaisse des charges importantes sans déformation permanente.
355 MPa
Limite d’élasticité ReH de l’acier S355 (norme EN 10025), utilisée pour les plateaux de tables de soudage industrielles.
L’épaisseur du plateau constitue le second repère chiffré. Les gammes du marché couvrent une plage de 3 à 12 mm, et chaque extrémité correspond à un usage différent :
- Plateau fin (environ 3 mm) : travaux légers, pièces unitaires, soudage occasionnel en atelier polyvalent ;
- Épaisseur intermédiaire (6 à 8 mm) : production régulière de sous-ensembles moyens, bon compromis rigidité/manipulabilité ;
- Plateau épais (jusqu’à 12 mm) : production intensive, chaudronnerie, grosses pièces sujettes aux déformations thermiques.
Pour l’auto-diagnostic, partez de votre production la plus exigeante, pas de votre moyenne. Si votre table actuelle vous « fait des déformations sur les pièces », c’est souvent le signe combiné d’une épaisseur insuffisante et d’un bridage inadapté : le plateau absorbe mal les retraits et transmet les contraintes à l’ouvrage. Un plateau plus épais, associé à un perçage standardisé, dissipe mieux la chaleur et conserve sa géométrie dans le temps.
La résistance thermique mérite d’être comprise sans exagération : aucun plateau ne reste totalement insensible à la chaleur du soudage, qu’il s’agisse de MIG/MAG, de TIG ou d’arc. L’enjeu réel est que le matériau et l’épaisseur limitent la déformation cumulative du plan de travail lui-même, faute de quoi la table devient elle-même une source de défauts géométriques.
Système de trous D16 et bridage : le cœur du maintien des pièces
Le perçage D16 désigne un réseau de trous de 16 mm de diamètre répartis selon un entraxe régulier sur toute la surface du plateau. Ce standard transforme la table en véritable système de positionnement : chaque trou permet d’insérer un accessoire de bridage ou d’alignement, partout où la pièce en a besoin. C’est ce qui répond à la question fréquente « les trous D16, ça sert à quoi » : ils servent à brider, positionner et vérifier n’importe quelle pièce sans usinage spécifique.
Ce que change un perçage standardisé : Un plateau perforé D16 accepte une gamme d’accessoires interchangeables (brides, étaux, équerres, tiges, butées), ce qui permet d’adapter le montage à chaque pièce au lieu d’adapter la pièce à la table. Le temps de préparation diminue et le maintien devient répétable d’une série à l’autre.
Les accessoires compatibles avec le perçage D16 couvrent l’essentiel des besoins de bridage en mécano-soudure :
- Brides et serre-joints 3D : maintien frontal et latéral de la pièce contre le plateau ;
- Équerres et butées d’angle : positionnement à 90° répétable pour les cadres et châssis ;
- Tiges et supports : appui de pièces de forme complexe ou surélevées.
Le bridage joue toutefois un rôle technique qu’il faut manier avec méthode. Comme le rappelle cette fiche technique spécialisée dédiée au bridage et à la prévention des déformations, « le bridage est générateur de tensions internes car il est à l’origine de retraits contrariés ». Un bridage trop rigide appliqué sur un matériau sensible peut donc favoriser la fissuration. La méthode recommandée consiste à souder la plus grande partie des joints sur pièces libres, en sous-ensembles, avant de recourir au bridage complet — et, pour les matériaux sensibles à la fissuration, à brider le plus tardivement possible.
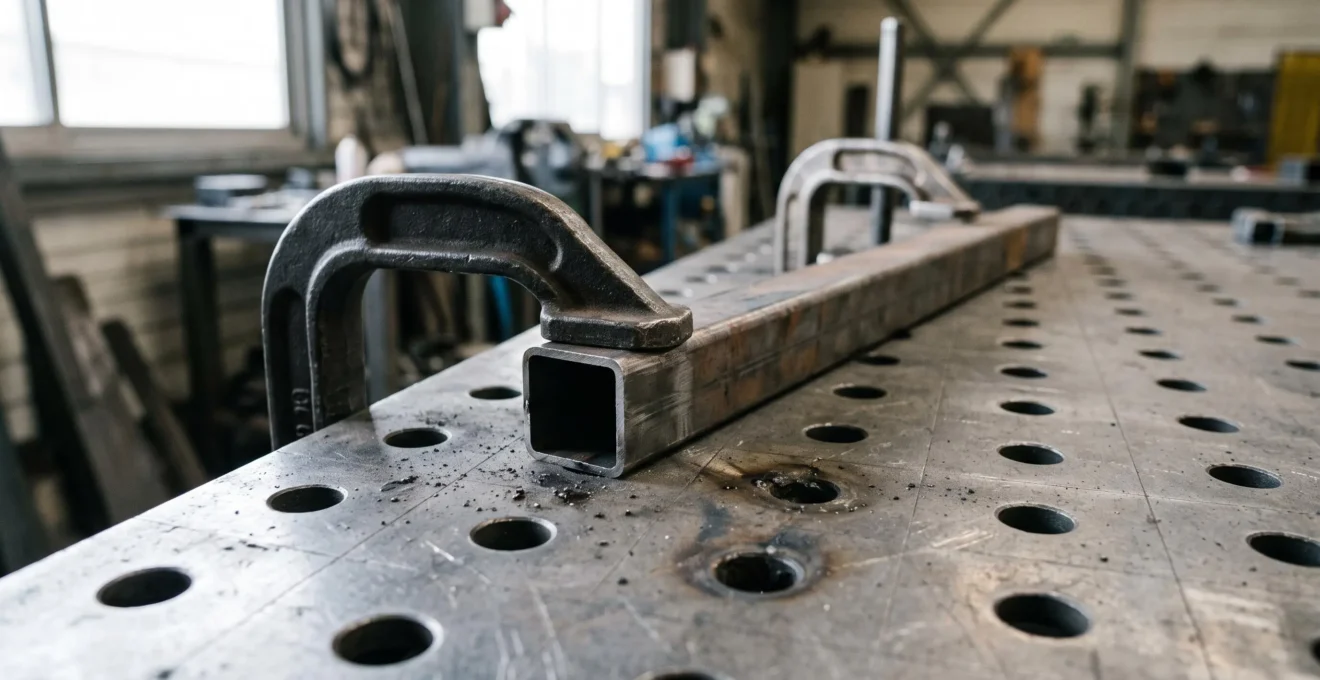
Bien employé, le bridage sur plateau D16 agit comme un levier direct de productivité : moins de reprises, des montages répétables et des temps de préparation réduits. C’est précisément le critère qui distingue une table industrielle d’un plan de travail improvisé : la capacité à reproduire le même maintien, pièce après pièce.
Quelle capacité de charge et quelles dimensions pour votre usage ?
Les tables de soudage du marché couvrent une plage de capacité de charge allant de 300 kg à 1,5 tonne, et cette fourchette constitue un excellent filtre d’auto-diagnostic. La démarche efficace consiste à partir de votre production réelle pour remonter vers la spécification, et non l’inverse :
- Listez vos pièces les plus lourdesIdentifiez le poids du sous-ensemble le plus lourd que vous bridez régulièrement, accessoires et fixations inclus.
- Ajoutez la marge des outils de bridageUn outillage D16 complet (brides, équerres, tiges) représente une masse non négligeable à additionner au poids de la pièce.
- Anticipez l’évolution du carnetSi vos projets tendent vers des sous-ensembles plus gros, intégrez cette perspective dès l’achat plutôt que de changer de table à moyen terme.
- Positionnez la charge dans la plageDes pièces légères en petites séries se satisfont du bas de la plage (autour de 300 kg) ; des sous-ensembles de chaudronnerie lourds appellent le haut de la plage (jusqu’à 1,5 tonne).
- Vérifiez la cohérence charge/dimensionsUne charge élevée sur un plateau trop petit déséquilibre l’ensemble ; l’espace disponible en atelier doit aussi être mesuré avant de choisir un grand format.
Les formats de plateau varient sensiblement selon les gammes, et le choix dépend autant de l’espace disponible que de la taille des pièces. Un atelier de PME qui réalise des sous-ensembles métalliques sur commande gagne souvent à disposer d’un format moyen bien équipé en accessoires D16 plutôt que d’un très grand plateau mal exploité. La question se pose aussi selon le procédé : un soudage TIG sur pièces délicates exige surtout un maintien fin et stable, tandis qu’un MIG/MAG sur structures lourdes sollicite davantage la capacité de charge.
Le risque d’achat mal calibré joue dans les deux sens. Acheter trop de table immobilise un budget pour une capacité jamais exploitée ; sous-équiper expose à des bridages insuffisants, des déformations et des reprises qui coûtent plus cher que l’économie initiale. Le repère utile : la table doit absorber votre charge maximale réelle avec une marge, sans que cette marge dépasse ce que votre carnet justifie.
Faut-il privilégier la mobilité ou la stabilité fixe ?
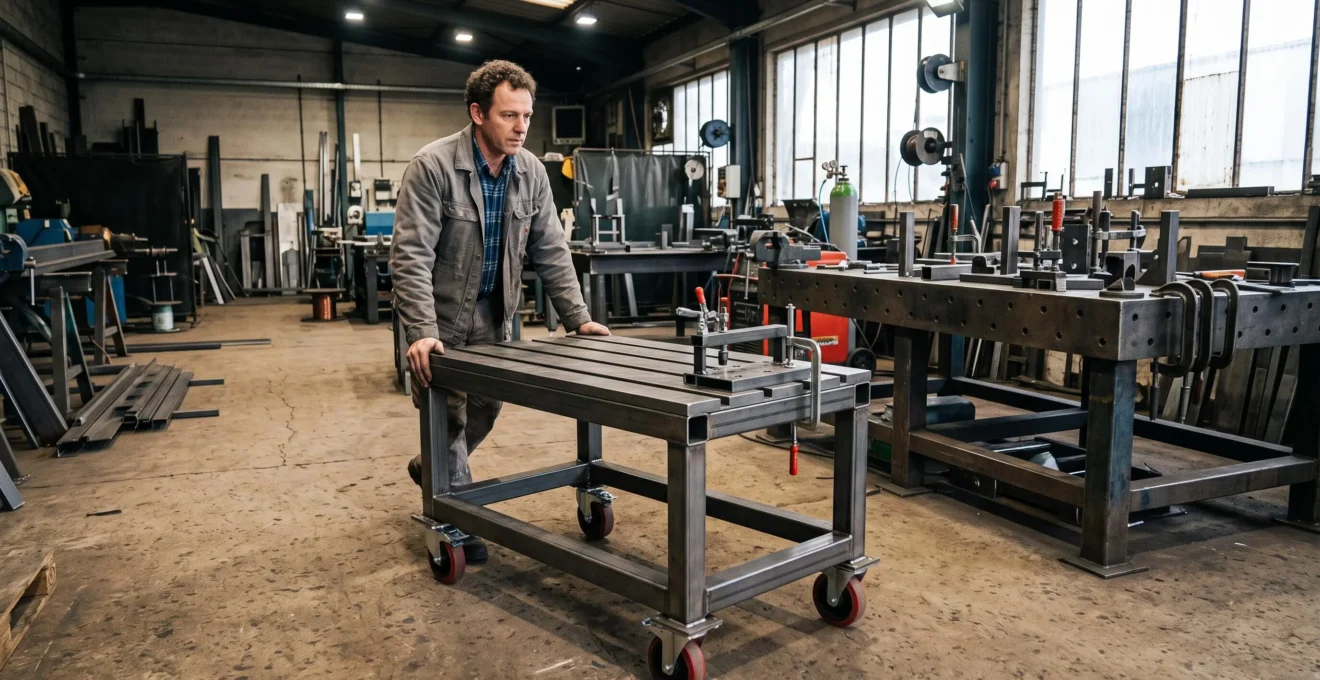
Une table de soudage fixe offre la meilleure stabilité pour la production intensive : masse importante, ancrage au sol possible, bridage permanent de grosses pièces. Elle constitue le choix naturel d’un atelier qui travaille toujours au même poste. Une table mobile, équipée de roulettes avec frein, ou une table pliante, répond au besoin inverse : déplacer le poste, libérer l’espace, ou alterner entre atelier et intervention extérieure sur chantier.
Le réglage en hauteur mérite une attention particulière, et il ne relève pas du confort secondaire. L’INRS, dans sa fiche ED 79 sur la conception et l’aménagement des postes de travail, identifie le dimensionnement et les postures comme l’un des sept points clés d’un poste bien conçu, afin de prévenir les risques et d’améliorer les conditions de travail. Une hauteur de travail inadaptée, sur des cycles de soudage répétés, pèse directement sur la posture de l’opérateur et sur la régularité du geste.
Le compromis stabilité/mobilité se tranche par l’usage : une table mobile bien bridée convient aux pièces légères et moyennes, mais dès que la charge devient importante, la mobilité cède la place à la stabilité. Le choix n’est pas seulement un arbitrage d’équipement : la stabilité conditionne aussi la sécurité de l’opérateur, une table qui bascule ou qui glisse sous une pièce lourde représentant un risque direct.
Critères de choix récapitulés et gammes adaptées (industrielle ou atelier)
Les cinq critères passés en revue se lisent mieux croisés avec votre profil d’usage. Le tableau suivant récapitule l’arbitrage entre une table industrielle et une table d’atelier selon chaque caractéristique :
| Critère | Table industrielle | Table d’atelier |
|---|---|---|
| Matériau du plateau | Acier S355, épaisseur jusqu’à 12 mm | Acier courant, plateaux plus fins |
| Perçage D16 | Grille complète sur toute la surface, outillage 3D | Perçage D16 présent mais couverture moindre |
| Capacité de charge | Haut de la plage, jusqu’à 1,5 tonne | Bas de la plage, autour de 300 kg |
| Dimensions et implantation | Grand format, poste dédié fixe | Formats compacts, modulables ou mobiles |
| Usage cible | Chaudronnerie intensive, séries, grosses pièces | Polyvalence, pièces unitaires, interventions variées |
Deux scénarios permettent de fixer les idées. Dans le premier, un atelier de chaudronnerie enchaîne les sous-ensembles lourds avec un bridage quasi permanent : la solution cohérente relève des gammes industrielles complètes, du type de celles proposées par GPPH, dont les plateaux S355 et l’outillage D16 sont pensés pour ce régime de production. Dans le second, un atelier polyvalent alterne pièces délicates, petites séries et déplacements dans l’atelier : une solution modulable ou mobile, comme celles que propose Stahlwerk, apporte la flexibilité recherchée sans immobiliser un budget industriel.
Cas pratique
Imaginons le cas d’un chef d’atelier de PME qui produit des sous-ensembles métalliques sur commande, dans un atelier où l’espace est compté. Face à une table vieillissante qui génère des déformations et des bridages interminables, le choix d’une table moyenne à plateau S355 bien percée en D16, avec une capacité intermédiaire de la plage 300 kg – 1,5 tonne, entraîne un maintien répétable et des reprises réduites, sans surdimensionner l’investissement par rapport au carnet réel.
Avant de trancher, rassemblez les données chiffrées de chaque candidat : nuance d’acier, épaisseur de plateau, entraxe et diamètre du perçage, charge admissible, dimensions, hauteur de travail. Les fabricants spécialisés détaillent généralement ces spécifications dans leurs catalogues, et certains proposent des formules complémentaires (location pour tester un besoin, réalisation sur mesure, livraison) : ces services peuvent faciliter la décision, à vérifier au cas par cas auprès de chaque vendeur. Une méfiance saine envers les fiches commerciales qui masquent les specs est justifiée : exigez les valeurs, puis confrontez-les à votre production.
Pour aller plus loin sur le paramétrage du poste lui-même, le choix du bon poste à souder selon votre type de soudure complète utilement cette grille, puisque table et source d’énergie se dimensionnent ensemble. Et si vos critères sont clairs mais que la mise en œuvre d’un ouvrage reste complexe, faire appel au savoir-faire d’un métallier pour vos ouvrages peut sécuriser les pièces les plus exigeantes pendant que votre équipe monte en puissance sur le nouvel équipement.
La décision finale tient en une question : quel volume, quel type de soudage, quelles pièces demain ? La table de soudage industrielle se justifie par la répétition et la charge ; la table d’atelier par la polyvalence et la mobilité. Reportez ces cinq critères sur votre carnet réel, exigez les spécifications chiffrées, et l’arbitrage devient objectivement défendable devant une direction, trimestre après trimestre.
Pour affiner le réglage de votre poste selon le procédé, ces critères pour choisir un poste à souder TIG MIG apportent un complément de lecture orienté procédés.
La stabilité de la table et la qualité du bridage conditionnent directement la sécurité de l’opérateur : une pièce mal maintenue ou une table instable expose à des risques de basculement et de blessure. Cet article fournit une grille de décision générale ; elle ne remplace pas l’analyse des fiches techniques des fabricants ni les consignes de sécurité applicables à votre atelier.